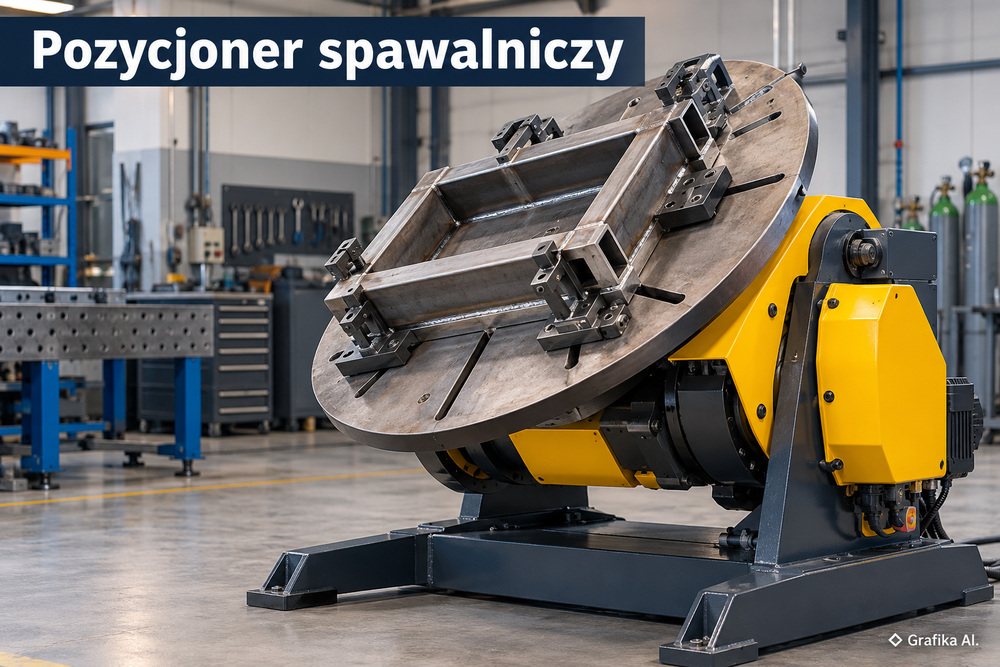
Spawanie od spodu konstrukcji stalowej często oznacza pracę z uniesionymi rękami, odchyloną głową i ograniczoną widocznością jeziorka spawalniczego. Przy krótkiej spoinie da się to zaakceptować. Kiedy jednak pod ramą znajdują się wielometrowe złącza, a operator musi regularnie zmieniać pozycję, problem zaczyna dotyczyć nie tylko komfortu, lecz także kontroli procesu. Pozycjoner spawalniczy pozwala obrócić detal, a w zależności od konstrukcji urządzenia również go przechylić, tak aby trudno dostępna spoina znalazła się w korzystniejszym położeniu. Nie każdy obrót rzeczywiście poprawia ergonomię. Decydują geometria elementu, sposób mocowania, zakres ruchu maszyny i możliwość utrzymania wymaganej pozycji spawania.
Kiedy obrót detalu rzeczywiście ułatwia dostęp do spoiny od spodu?
Największa różnica pojawia się wtedy, gdy spoina wykonywana dotychczas w pozycji pułapowej PE może zostać przeniesiona do pozycji podolnej PA lub innej, korzystniejszej technologicznie pozycji. Spawacz nie musi wówczas kierować palnika pionowo w górę, obserwować jeziorka zza krawędzi konstrukcji ani długo utrzymywać ramion ponad barkami. Zmiana orientacji spoiny względem grawitacji wpływa również na zachowanie ciekłego metalu i sposób prowadzenia ściegu.
Przykładem może być stalowa rama o wymiarach 1200 × 800 × 400 mm z poprzecznymi żebrami wzmacniającymi. To przykład hipotetyczny: przy montażu na nieruchomym stole część złączy między żebrami a dolnymi profilami wymaga spawania od spodu. Po zamocowaniu ramy w odpowiednim pozycjonerze obrotowo-przechylnym można ustawić te złącza tak, aby operator miał do nich dostęp z boku lub z góry.
Efekt zależy jednak od tego, czy sama geometria umożliwia taki ruch. Jeżeli po obrocie żebro zasłania linię spawania albo uchwyt mocujący zajmuje miejsce potrzebne na palnik, problem nie znika. Zmienia jedynie stronę. Dlatego przed wyborem urządzenia trzeba sprawdzić nie tylko położenie spoin, lecz także przestrzeń potrzebną na dyszę, uchwyt spawalniczy, przewód oraz swobodne prowadzenie ręki.
Obrót i przechył nie oznaczają tego samego. Pozycjoner z samym stołem obrotowym zmienia ustawienie elementu wokół jednej osi. Jeżeli stół pozostaje poziomy, samo obracanie nie zawsze pozwoli przenieść spoinę z dolnej powierzchni na górną. Urządzenie z dodatkową osią przechyłu daje większą swobodę ustawienia konstrukcji, ale jego rzeczywisty zakres roboczy zależy od dopuszczalnych obciążeń i otoczenia stanowiska.
Pozycjonowanie ma największy sens, gdy:
- Spoiny znajdują się na kilku stronach detalu, a ręczne przekładanie konstrukcji wymaga częstego podnoszenia lub ponownego bazowania.
- Konstrukcja jest wystarczająco sztywna, aby po zmianie orientacji nie wystąpiły niedopuszczalne odkształcenia pod własnym ciężarem.
- Po obrocie można utrzymać stabilną pozycję spawania, zgodną z dokumentacją technologiczną.
- Uchwyt nie zasłania złącza i pozostawia dostęp do kontroli oraz ewentualnej obróbki międzyściegowej.
Nie zawsze warto inwestować w dodatkową oś ruchu. Przy lekkich, płaskich detalach z jedną krótką spoiną od spodu zwykły stół montażowy z właściwym przyrządem może być wystarczający. Podobnie w przypadku konstrukcji o dużej długości i niewielkiej sztywności: obrócenie całego zespołu może wymagać dodatkowych podpór lub zastosowania stanowiska z dwoma zsynchronizowanymi punktami podparcia.
Istotny jest jeszcze jeden szczegół. Lepsza pozycja operatora nie oznacza automatycznie lepszej jakości spoiny. Jeżeli dotychczasowy proces został opracowany dla konkretnej pozycji spawania, zmiana orientacji wymaga sprawdzenia zakresu obowiązującej instrukcji WPS, parametrów procesu oraz odpowiednich kwalifikacji spawacza. Nie można zakładać, że nastawy stosowane w pozycji pułapowej pozostaną właściwe po przejściu do pozycji podolnej.
Udźwig pozycjonera to za mało. Liczą się środek ciężkości, mimośród i moment obciążenia
Najczęstszy błąd przy doborze pozycjonera polega na porównaniu masy konstrukcji z maksymalnym udźwigiem zapisanym w katalogu. Urządzenie opisane jako przystosowane do obciążenia 500 kg nie musi bezpiecznie przechylać detalu ważącego 400 kg. Szczególnie gdy masa jest odsunięta od osi obrotu albo środek ciężkości znajduje się wysoko ponad stołem.
Do obliczeń należy przyjąć łączną masę detalu i kompletnego oprzyrządowania mocującego. Dotyczy to również uchwytów, płyt pośrednich oraz innych elementów obracających się wraz z konstrukcją. Ich masa i rozmieszczenie zmieniają położenie wspólnego środka ciężkości.
Producent Koike Aronson rozróżnia przy doborze pozycjonerów dwa podstawowe obciążenia momentem:
- Moment obrotowy obciążenia wynikający z mimośrodu, czyli odsunięcia środka ciężkości od osi obrotu stołu. W uproszczonym obliczeniu statycznym wynosi M = m × g × e, gdzie m oznacza masę zespołu, g przyspieszenie ziemskie, a e mimośród.
- Moment pochylający związany z położeniem środka ciężkości względem osi przechyłu. Zależy od odległości środka ciężkości od tej osi i aktualnego kąta ustawienia konstrukcji.
Rozważmy hipotetyczny zespół o masie 300 kg, obejmującej detal oraz mocowanie, którego środek ciężkości jest odsunięty o 250 mm od osi obrotu. Iloczyn 300 × 9,81 × 0,25 daje około 736 Nm. To wartość momentu ciężkości dla ustawienia, w którym ramię mimośrodu jest prostopadłe do kierunku grawitacji. Nie jest to stała wartość momentu obciążającego napęd przy każdym ustawieniu stołu. Zmienia się ona wraz z orientacją osi i detalu.
Podobnie należy rozpatrywać przechył. Jeśli ten sam zespół ma środek ciężkości oddalony o 400 mm od osi pochylania, największy moment grawitacyjny przy odpowiednim ustawieniu wyniesie około 1177 Nm. Oba wyniki pokazują skalę obciążeń, ale nie wystarczają do potwierdzenia doboru maszyny. Trzeba uwzględnić geometrię mechanizmu, ograniczenia producenta, siły związane z ruchem oraz warunki mocowania.
Różnice udźwigu przy zmieniającym się położeniu środka ciężkości widać w danych technicznych konkretnych maszyn. Dla pozycjonera Koike Aronson MD15 producent podaje w zestawieniu obciążeń przechyłu między innymi:
- około 680 kg przy wysokości środka ciężkości 101 mm ponad stołem,
- około 557 kg przy wysokości 152 mm,
- około 360 kg przy wysokości 304 mm,
- około 211 kg przy wysokości 609 mm.
Są to wartości katalogowe dla określonego modelu i warunków producenta, a nie uniwersalne limity dla wszystkich pozycjonerów. Pokazują jednak ważną zależność: im dalej znajduje się środek ciężkości od odpowiedniej osi, tym większe wymagania wobec mechanizmu. Dodatkowo dopuszczalny mimośród przy obrocie może być ograniczony niezależnie od nośności mechanizmu przechyłu.
Właśnie dlatego przy zakupie nie należy porównywać wyłącznie kilogramów. Dokumentacja powinna pozwalać sprawdzić obciążenie w całym planowanym zakresie pracy, z uwzględnieniem wysokości środka ciężkości, mimośrodu i rzeczywistego ustawienia konstrukcji. Udźwig deklarowany dla poziomego stołu nie jest równoznaczny z dopuszczalnym udźwigiem przy przechyle.
Kolejny warunek to przestrzeń. Obracana rama nie porusza się w obrysie samego stołu. Jej naroża, uchwyty i wystające elementy zakreślają znacznie większą obwiednię. Przy przechyle długi detal może uderzyć w posadzkę, podstawę pozycjonera, osłonę lub sąsiednie stanowisko. Trzeba też sprawdzić, czy po osiągnięciu docelowego kąta spawacz nadal ma wygodny dostęp do złącza.
Rozsądna procedura doboru obejmuje zatem określenie całkowitej masy zespołu, wyznaczenie wspólnego środka ciężkości, sprawdzenie dopuszczalnych momentów, a następnie przeanalizowanie pełnej obwiedni ruchu. Dopiero po spełnieniu tych warunków można decydować o wielkości stołu, rodzaju napędu i zakresie regulacji prędkości. Pominięcie tej kolejności kończy się czasem zakupem maszyny, która teoretycznie unosi detal, ale nie może ustawić go w potrzebnej pozycji roboczej.
Ergonomia stanowiska po obróceniu konstrukcji – mocowanie, przewody i bezpieczna obsługa
Samo ustawienie spoiny na dogodnej wysokości nie wystarczy, aby stanowisko było ergonomiczne. Operator musi jeszcze swobodnie obserwować złącze, prowadzić palnik, korzystać z odciągu dymów spawalniczych i obsługiwać sterowanie bez wchodzenia w strefę ruchomych elementów.
Dobrym przykładem jest hipotetyczna produkcja wsporników stalowych z kilkoma spoinami pachwinowymi. Detale są mocowane w przyrządzie umieszczonym na stole przechylnym. Przy niewłaściwie zaprojektowanym uchwycie po obrocie konstrukcji jeden ze ścisków znajduje się dokładnie przy planowanym zakończeniu spoiny. Spawacz musi odsunąć palnik, zmienić kąt prowadzenia lub wykonać fragment złącza w niewygodnej pozycji. W efekcie urządzenie usuwa potrzebę pracy od spodu, ale nie rozwiązuje ograniczenia dostępu.
W takim przypadku pierwszeństwo ma poprawa projektu przyrządu mocującego, a nie zwiększanie rozmiaru pozycjonera. Punkty podparcia i docisku trzeba rozmieszczać z uwzględnieniem wszystkich planowanych orientacji, zapewniając jednocześnie stabilne bazowanie detalu. Mocowanie nie może opierać się na przypadkowych ściskach lub elementach o niepotwierdzonej nośności. Musi przenosić obciążenia występujące podczas obrotu, przechyłu, zatrzymania i spawania.
Przed uruchomieniem stanowiska należy zweryfikować kilka elementów:
- Pełną obwiednię kolizji: zakres ruchu detalu wraz z uchwytem, osłonami, przewodami oraz zapasem miejsca na pracę operatora. Próby wykonuje się zgodnie z procedurą producenta, z zapewnieniem wolnej strefy zagrożenia.
- Zabezpieczenie przed zgnieceniem i pochwyceniem: dostęp do stref między obracanym detalem a nieruchomą konstrukcją stanowiska, sposób sterowania i działanie przewidzianych zabezpieczeń.
- Prowadzenie przewodów: przewód prądowy, gazowy oraz przewody sterownicze nie mogą owijać się wokół osi, ocierać o ostre krawędzie ani znajdować się w zasięgu elementów ruchomych.
- Powrót prądu spawania: należy zastosować rozwiązanie przewidziane przez producenta urządzenia, na przykład odpowiedni zacisk lub dedykowany układ przenoszenia prądu. Nie wolno zakładać, że prąd może bezpiecznie przepływać przypadkową drogą przez łożyska, przekładnie czy przeguby.
- Wentylację i odciąg: po obrocie źródło dymów zmienia położenie. Odciąg musi skutecznie wychwytywać zanieczyszczenia w rzeczywistych pozycjach spawania i nie zakłócać osłony gazowej.
Szczególnie niedoceniana jest kwestia przewodów. Kiedy operator obraca detal kilkukrotnie w jedną stronę, przewód prowadzony bez odpowiedniego układu może zacząć się naprężać. W urządzeniach przeznaczonych do obrotu ciągłego istotna jest odpowiednia konstrukcja toru prądowego i prowadzenia instalacji. Nie każde stanowisko z napędem obrotowym nadaje się do nieograniczonej liczby obrotów.
Równie ważny pozostaje sposób sterowania. Ręczna korekta położenia uchwytu lub detalu może być wykonywana dopiero po zatrzymaniu ruchu i zabezpieczeniu urządzenia przed niezamierzonym uruchomieniem oraz przemieszczeniem ładunku. Samo zdjęcie nogi z pedału nie powinno być traktowane jako wystarczające zabezpieczenie przy czynnościach wymagających wejścia w strefę zagrożenia. Nie wolno też usuwać osłon ani obchodzić blokad tylko dlatego, że utrudniają dostęp do konkretnej spoiny.
Zmiana pozycji spawania wymaga także kontroli technologicznej. W produkcji prowadzonej według WPS trzeba potwierdzić zgodność planowanej pozycji, parametrów i techniki spawania z obowiązującą dokumentacją. W przypadku spawania konstrukcji podlegających określonym wymaganiom jakościowym znaczenie mają również kwalifikacje personelu i zakres zatwierdzonej technologii. Sam pozycjoner nie zastępuje tych wymagań.
Przy częstej zmianie asortymentu warto rozważyć rozwiązanie z regulacją wysokości stołu lub osi obrotu. Nie jest ono jednak automatycznie lepsze. Mechanizm podnoszenia zwiększa złożoność stanowiska i wprowadza dodatkowe ograniczenia dotyczące obciążeń oraz stref niebezpiecznych. Jeśli produkcja obejmuje jeden powtarzalny detal, prostszy pozycjoner z dobrze zaprojektowanym przyrządem może zapewnić bardziej przewidywalne warunki pracy.
Dobór powinien więc zaczynać się od analizy konkretnej operacji spawalniczej, a nie od katalogowej liczby osi. Przykładowe rozwiązania i urządzenia dla stanowisk obróbki metali można porównywać dopiero po ustaleniu wymaganej geometrii ruchu, obciążeń i sposobu mocowania. Najważniejszy jest efekt po ustawieniu detalu: spawacz ma widzieć jeziorko, prowadzić palnik bez wymuszonej pozycji ciała i nie znajdować się w strefie zagrożenia.
Pierwszy krok przed zakupem: wybierz detal sprawiający najwięcej trudności przy spawaniu od spodu i opracuj dla niego kartę pozycjonowania. Zaznacz wszystkie spoiny, wymaganą orientację każdej z nich, punkty mocowania oraz przewidywaną drogę ruchu całego zespołu. Następnie sprawdź masę, środek ciężkości, dopuszczalne momenty i kolizje w dokumentacji konkretnego pozycjonera. Jeżeli choć jedna potrzebna pozycja wymaga przekroczenia limitów lub zasłania spoinę, najpierw zmień sposób mocowania albo koncepcję stanowiska. Dopiero później wybieraj większe urządzenie.
FAQ – najczęstsze pytania o pozycjonery spawalnicze
Czy każdy pozycjoner pozwala spawać detal od spodu w pozycji podolnej?
Nie. Pozycjoner z samym obrotem stołu ma inne możliwości niż urządzenie obrotowo-przechylne. Osiągnięcie pozycji podolnej zależy od geometrii detalu, orientacji osi, zakresu przechyłu i sposobu zamocowania.
Czy pozycjoner o udźwigu 500 kg może przechylać każdy detal ważący 400 kg?
Nie. Trzeba sprawdzić położenie środka ciężkości, mimośród, dopuszczalny moment pochylający i obrotowy oraz wykresy obciążenia producenta. Sama masa nie potwierdza bezpiecznej pracy.
Czy obrót detalu pozwala zrezygnować ze spawania pułapowego?
W niektórych konstrukcjach tak, ale nie zawsze. Spoiny ukryte wewnątrz zamkniętych profili, przy głębokich żebrach lub za elementami uchwytu nadal mogą wymagać trudniejszych pozycji albo zmiany kolejności montażu.
Czy można obracać detal podczas spawania?
Tak, jeśli producent przewidział taką pracę, mocowanie jest odpowiednie, a technologia spawania uwzględnia ruch elementu. Należy sprawdzić dopuszczalne prędkości, drogę powrotu prądu i prowadzenie przewodów. Obracanie podczas spawania nie jest dopuszczalne automatycznie dla każdego modelu.
Czy zmiana pozycji spawania wymaga zmiany WPS?
Nie zawsze. Najpierw trzeba sprawdzić, czy nowa pozycja mieści się w zakresie obowiązującej WPS i kwalifikacji spawacza. Jeżeli wykracza poza ten zakres, konieczna jest odpowiednia aktualizacja dokumentacji lub kwalifikacja technologii, zależnie od wymagań produkcji.
Co sprawdzić przed pierwszym obrotem zamocowanej konstrukcji?
Łączną masę, położenie środka ciężkości, mocowanie, dopuszczalne obciążenia, drogę ruchu detalu, stan przewodów i sprawność zabezpieczeń. Pierwszy kontrolowany ruch należy przeprowadzić zgodnie z instrukcją producenta, bez osób w strefie zagrożenia.
Więcej informacji na: https://metcor.pl